- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Namai > Produktai > Gręžimo sriegimo frezavimo staklės > CNC gręžimo sriegimo mašina > Vertikali trijų ašių CNC
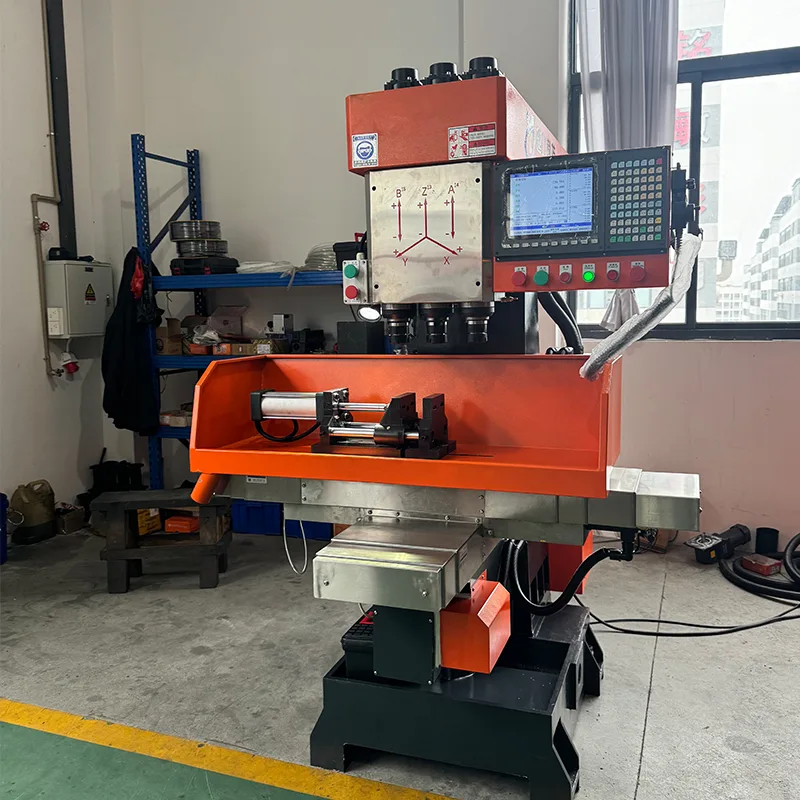
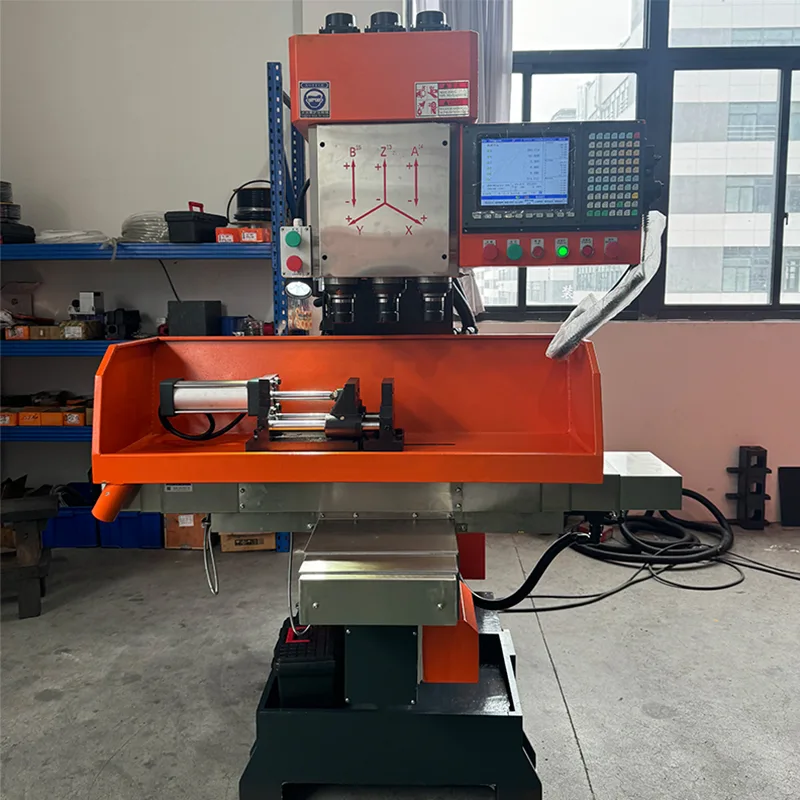
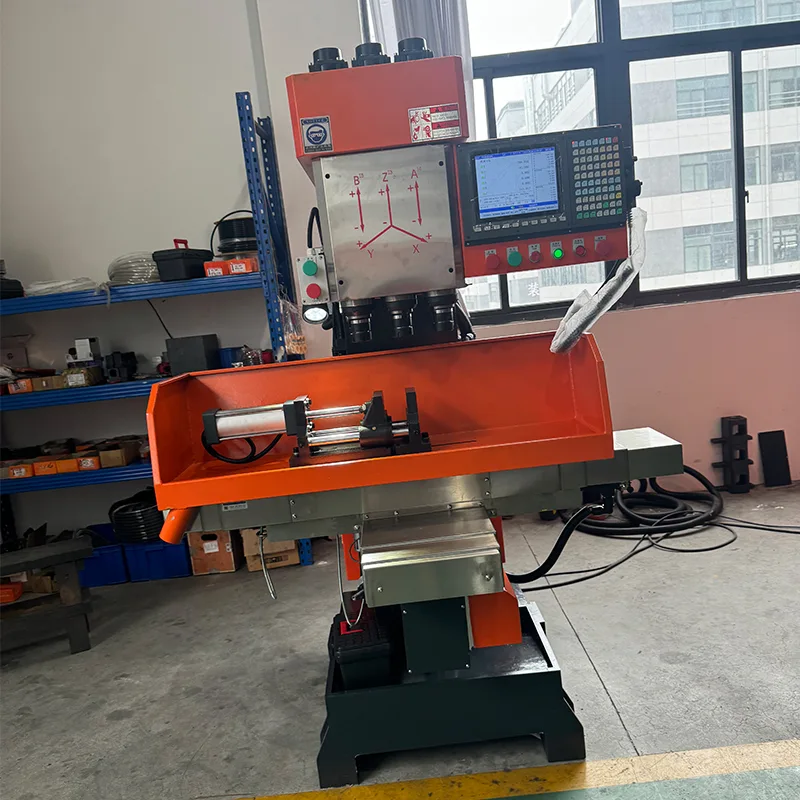
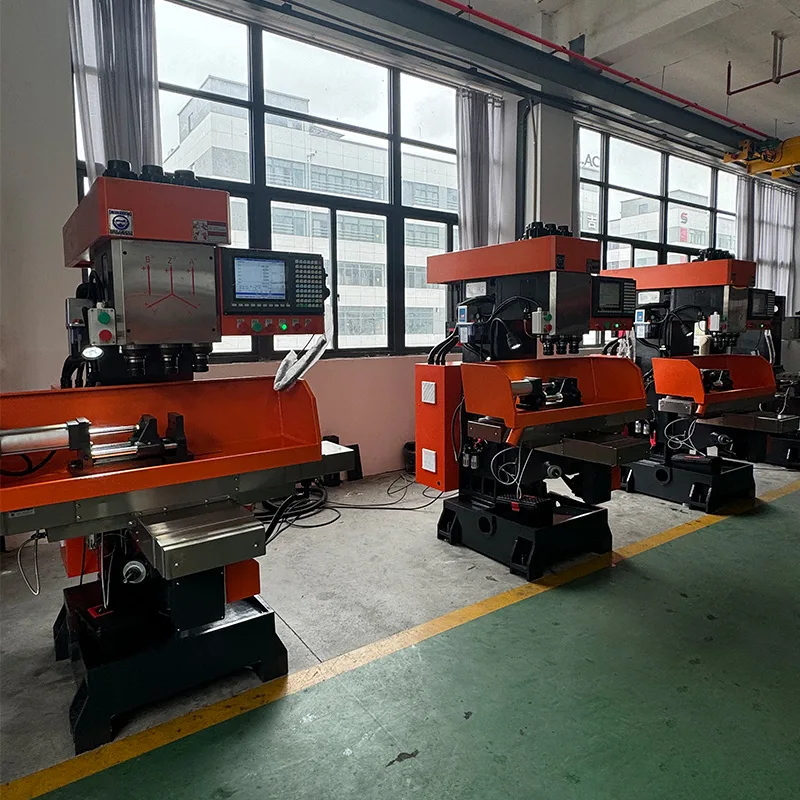
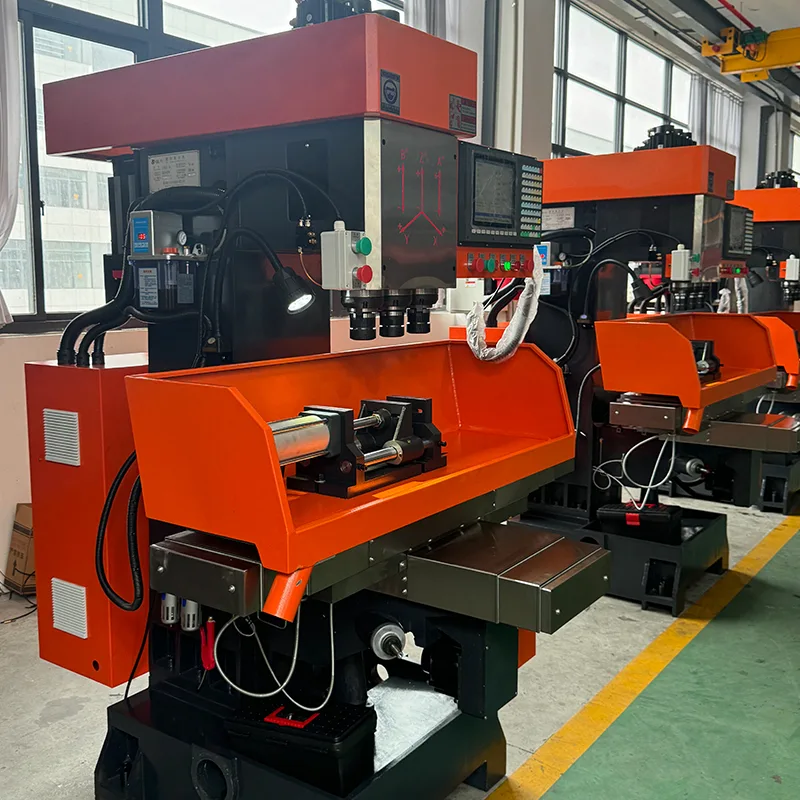
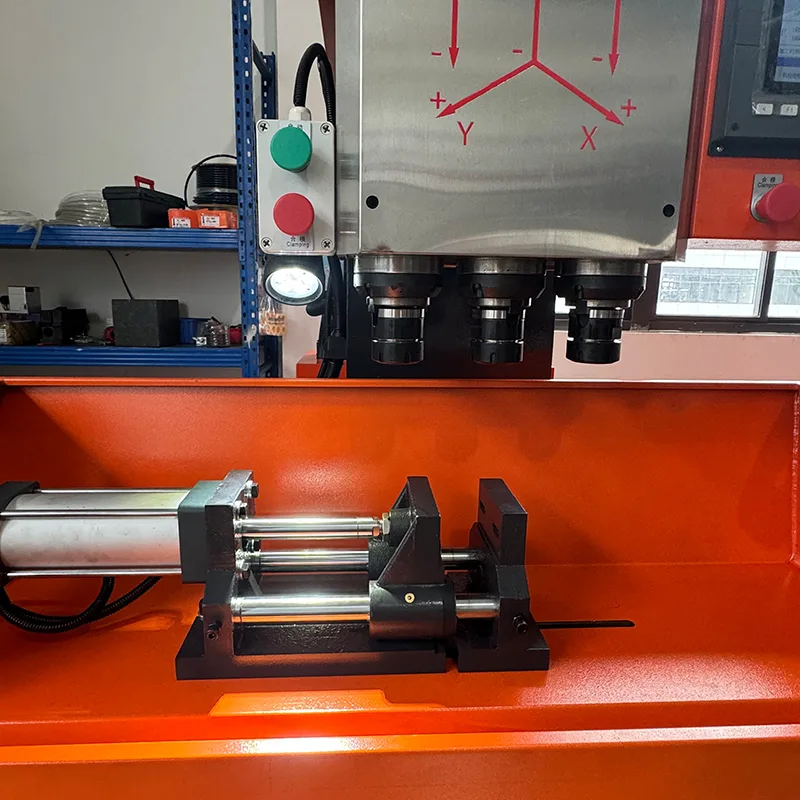
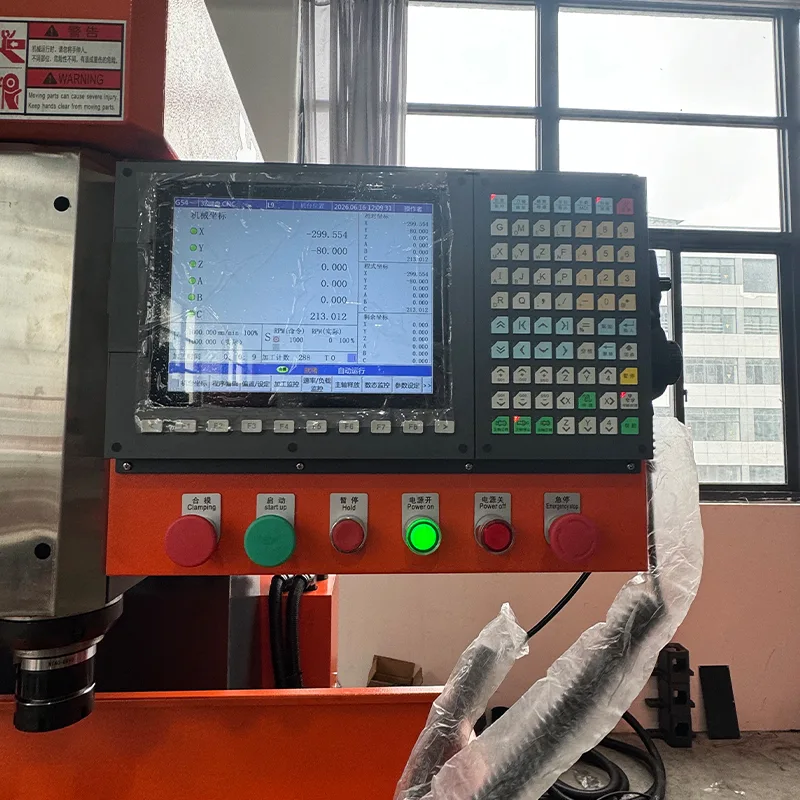
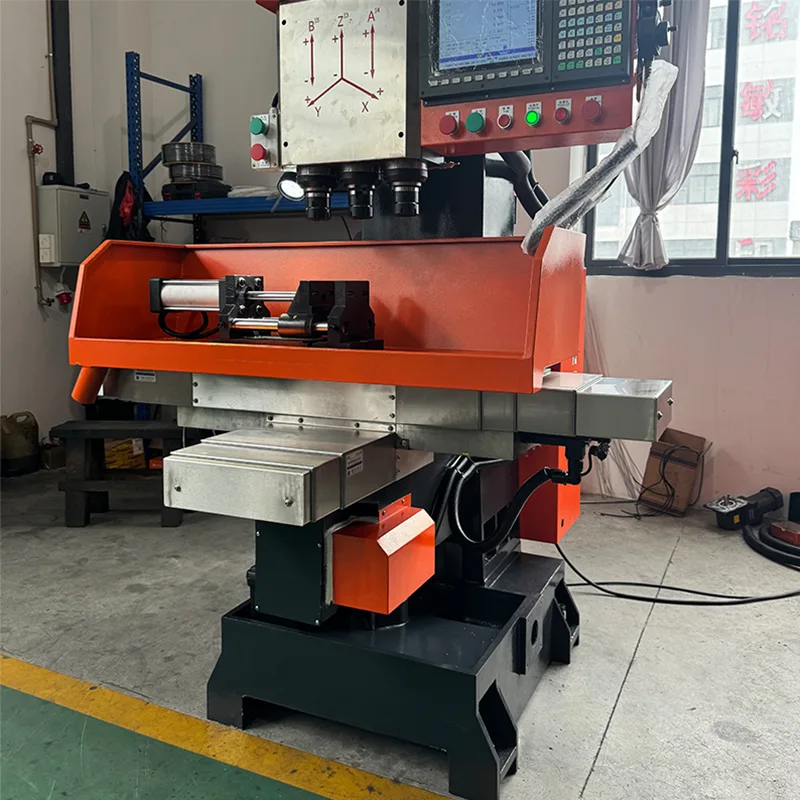
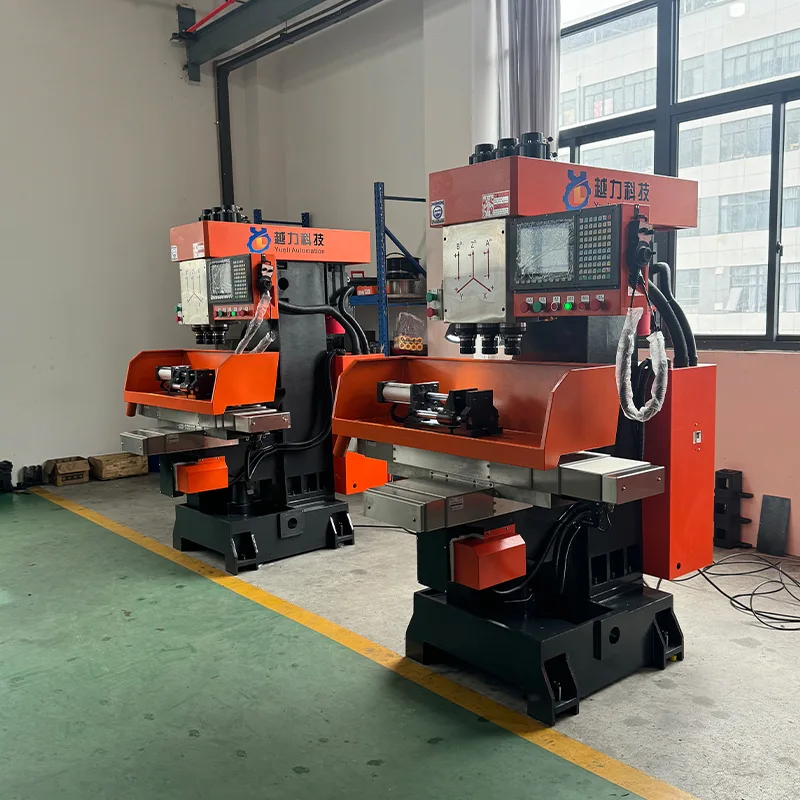
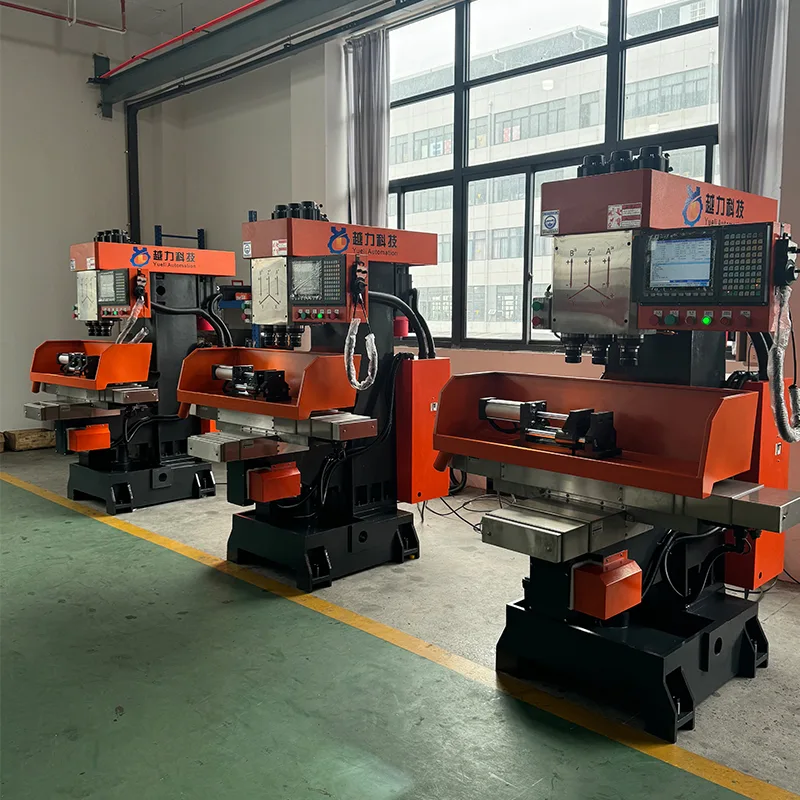
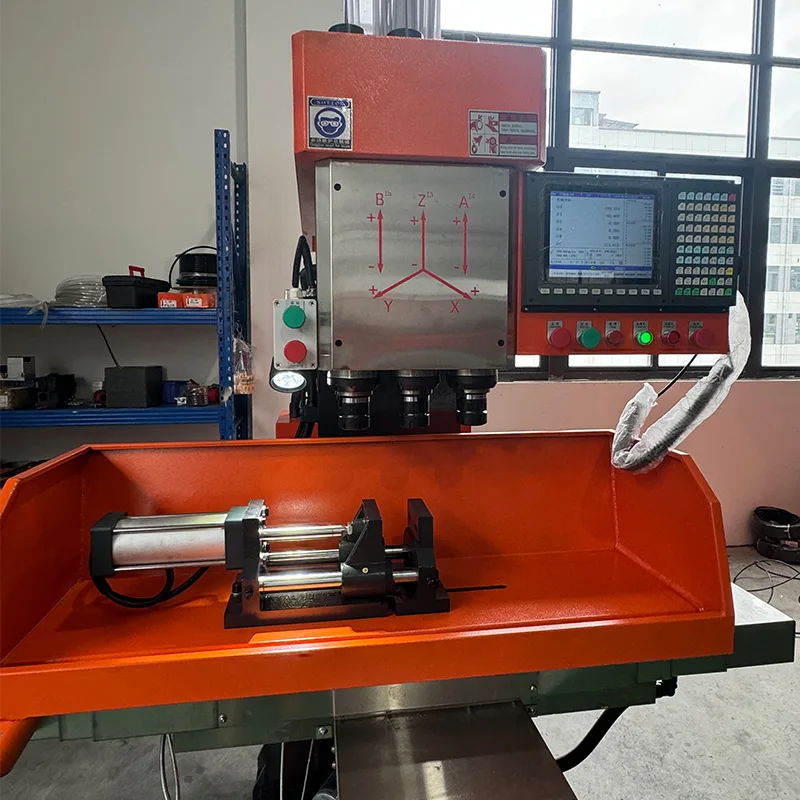
Vertikali trijų ašių CNC
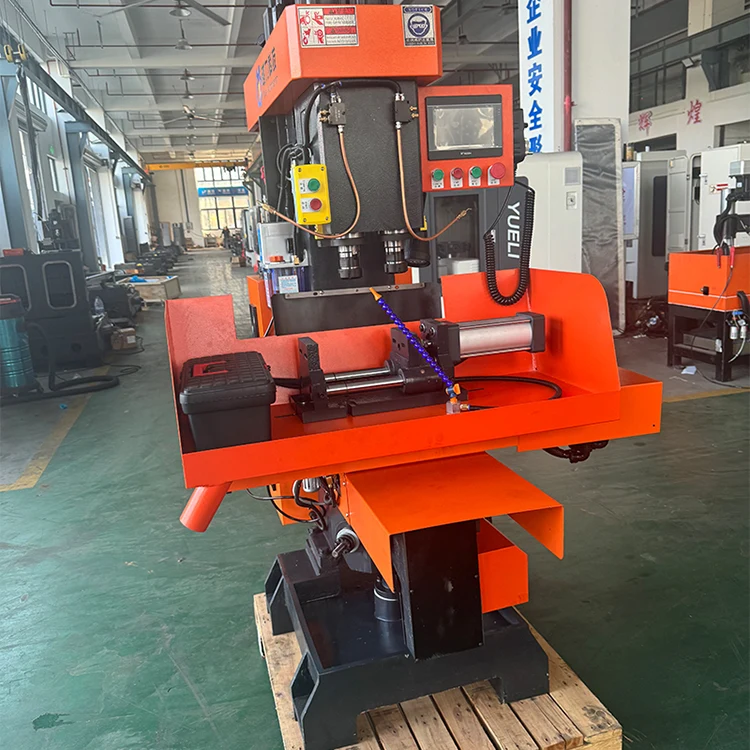
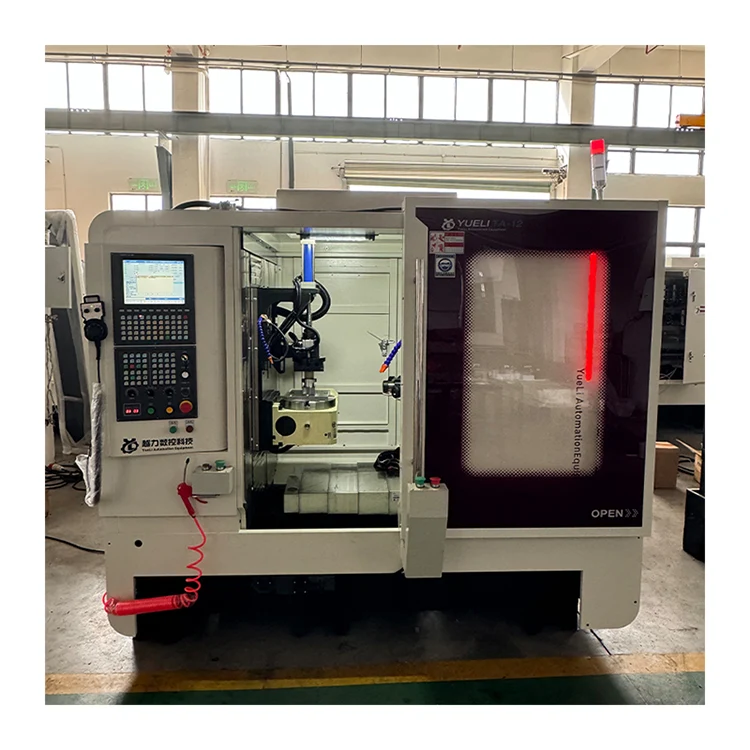
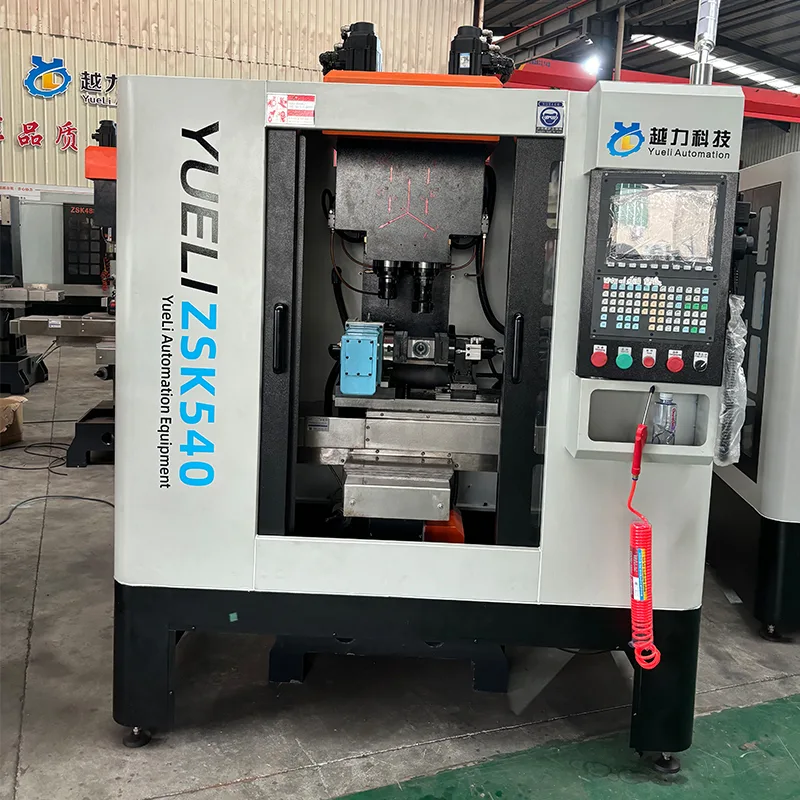
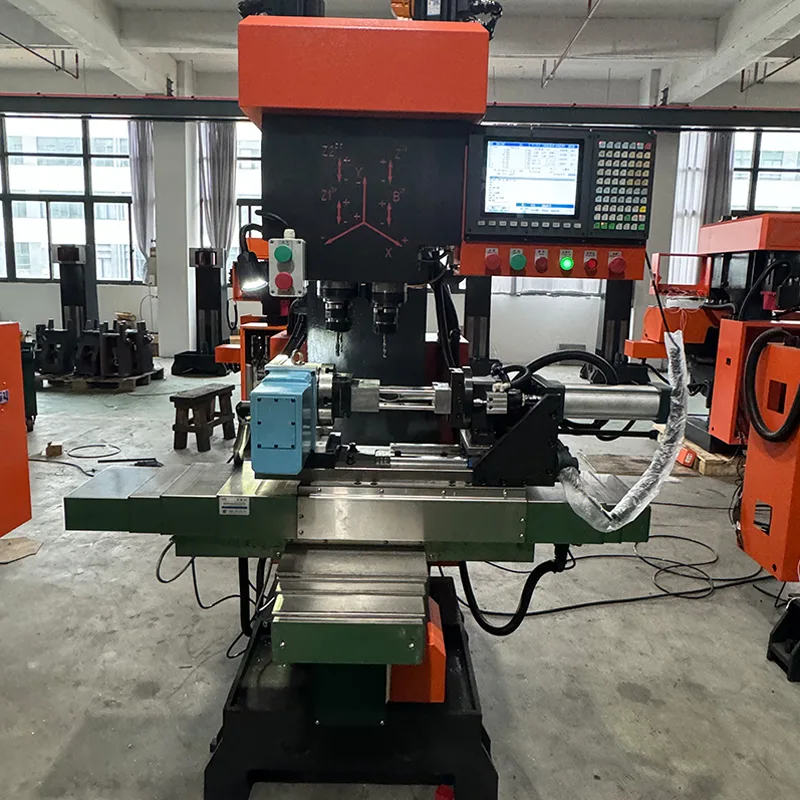
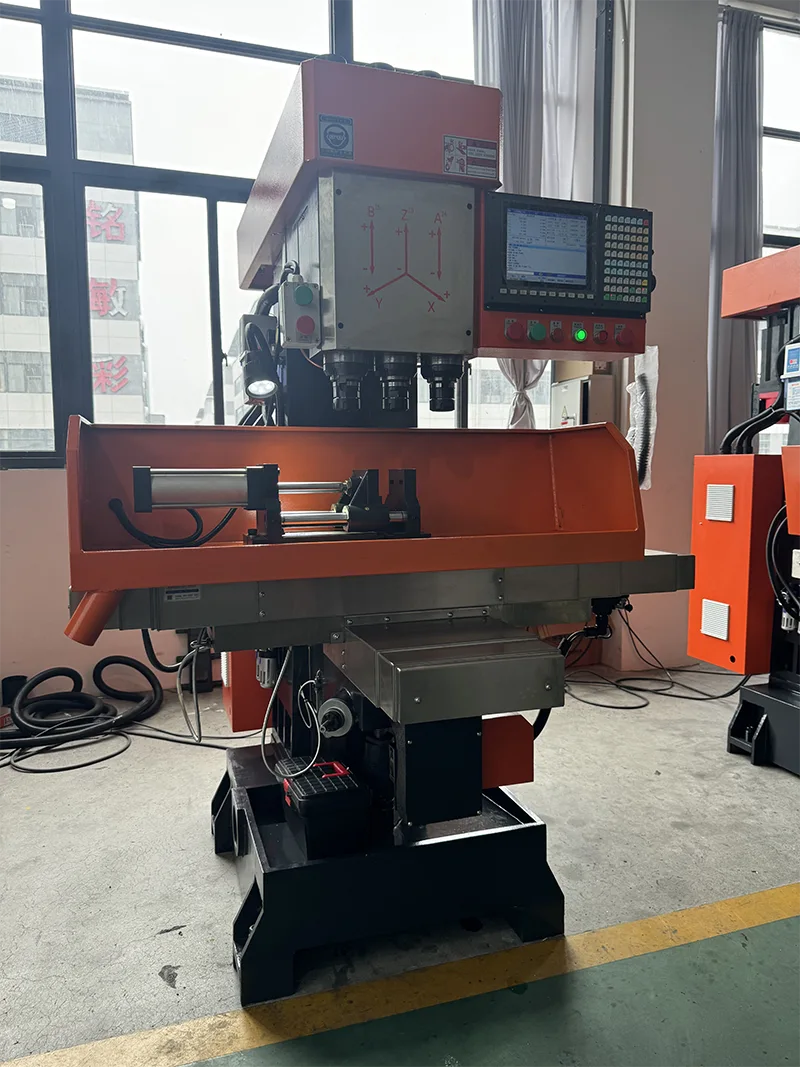
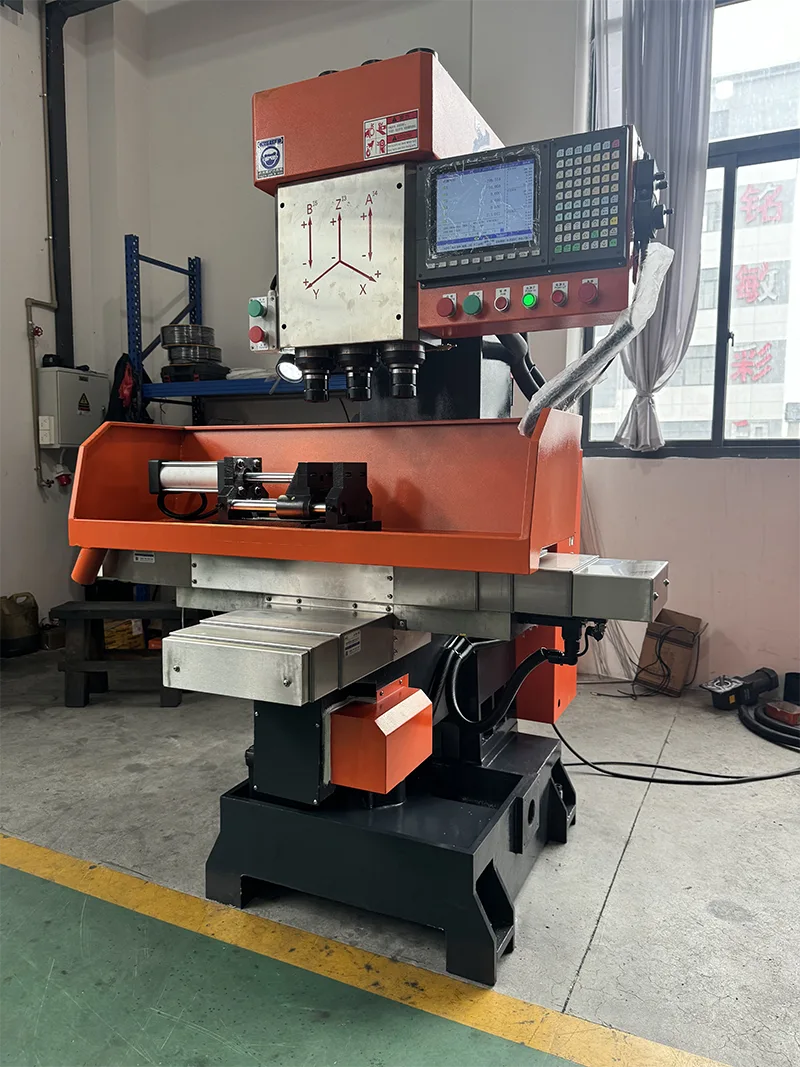
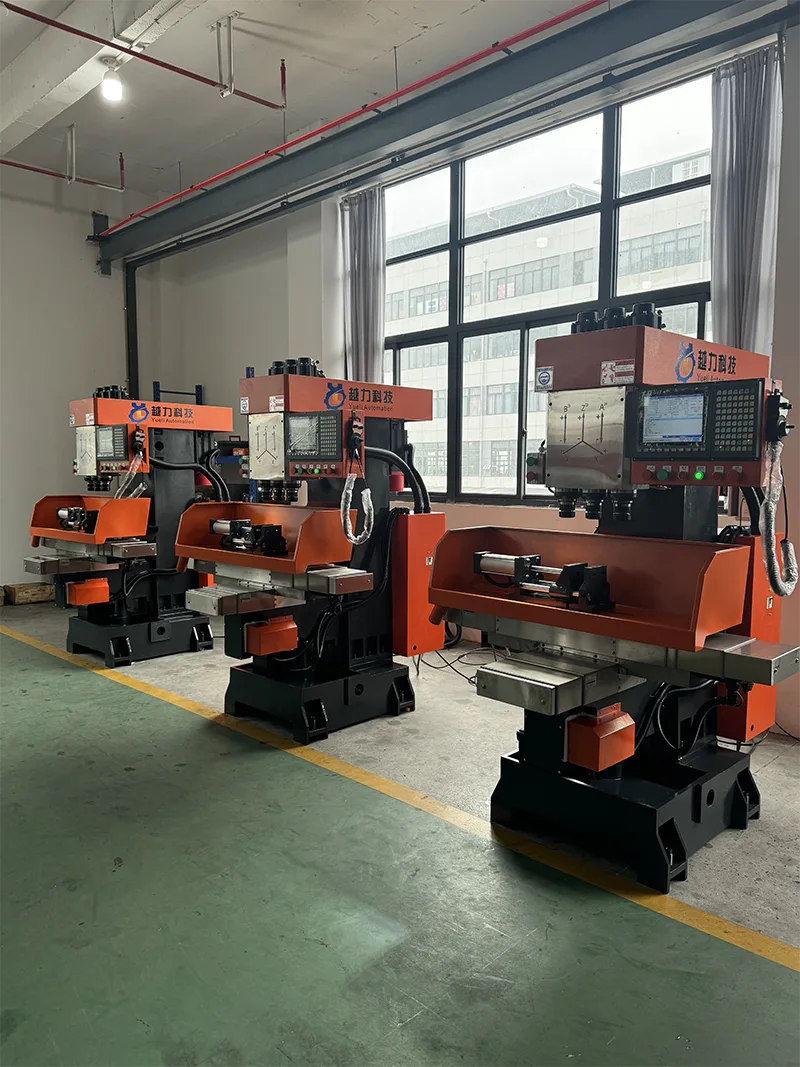
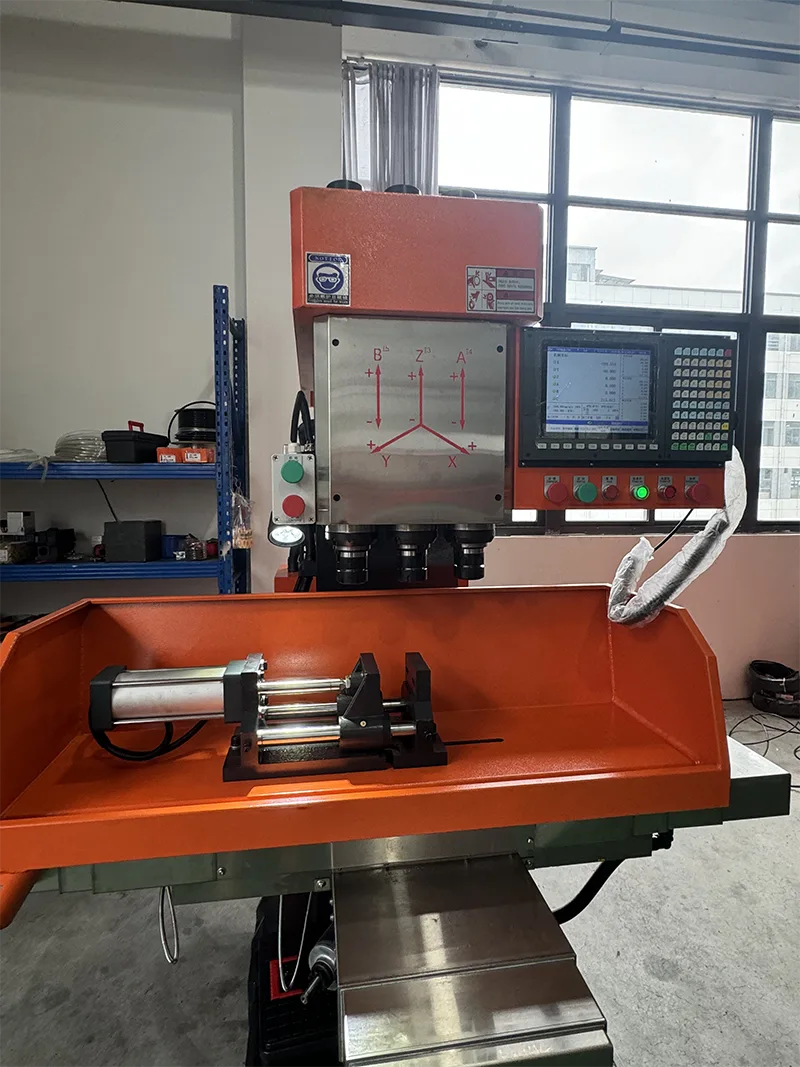
Vertikali CNC trijų ašių ZSK-4150X4 yra gręžimo ir sriegimo staklės. Tai išsprendžia problemą, kad apdorojant daug dalių nepavyko vienu metu užbaigti gręžimo, presavimo ir sriegimo. Mašinos svoris: 2500 kg. Veleno kūgis: MT4.
Siųsti užklausą
Prekės aprašymas
Vertikalus CNC trijų ašių ZSK-4150X4 yra brandus mūsų įmonės produktas. Šia stakle išsprendžiama problema, kad apdorojant daug dalių nepavyko vienu metu užbaigti gręžimo, presavimo ir sriegimo. Visiškas gręžimas, perpjovimas, nuožulnumas ir sriegimas bei kiti reikalavimai – tai ideali mechaninė įranga, užtikrinanti aukštą efektyvumą ir energijos taupymą. Mašiną lengva valdyti ir ją galima laisvai valdyti be specialaus techninio personalo. Įmonė turi sukaupusi daugiau nei dešimties metų profesionalias technologijas ir griežtą kokybės kontrolę, turi gerą aptarnavimą po pardavimo, kurį klientai gerai priima.
Produkto pristatymas
Vertikalus CNC trijų ašių ZSK-4150X4 yra brandus mūsų įmonės produktas. Šia stakle išsprendžiama problema, kad apdorojant daug dalių nepavyko vienu metu užbaigti gręžimo, presavimo ir sriegimo.
· Užbaigti gręžimą, presavimą, nuožulnumą ir sriegimą viena operacija.
· Ideali mechaninė įranga aukštam efektyvumui ir energijos taupymui pasiekti.
· Lengva valdyti be specialaus techninio personalo.
· Daugiau nei dešimt metų profesionalios technologijos ir griežta kokybės kontrolė.
· Geras aptarnavimas po pardavimo, gerai priimtas klientų.
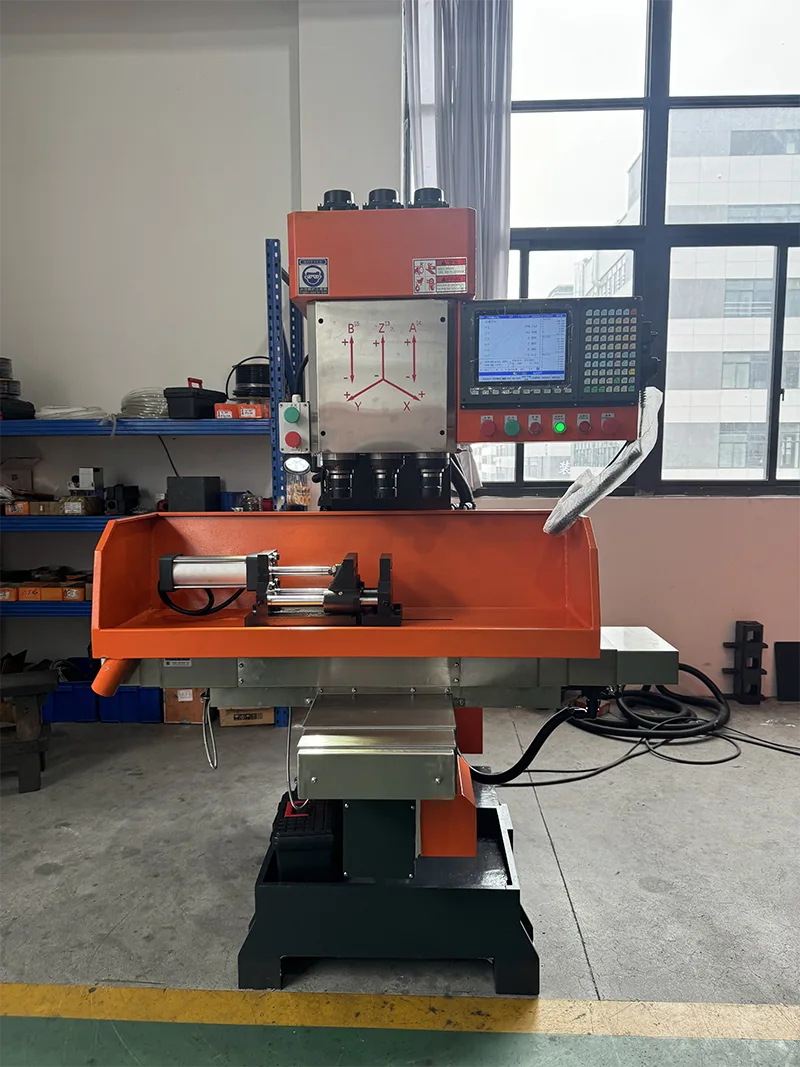
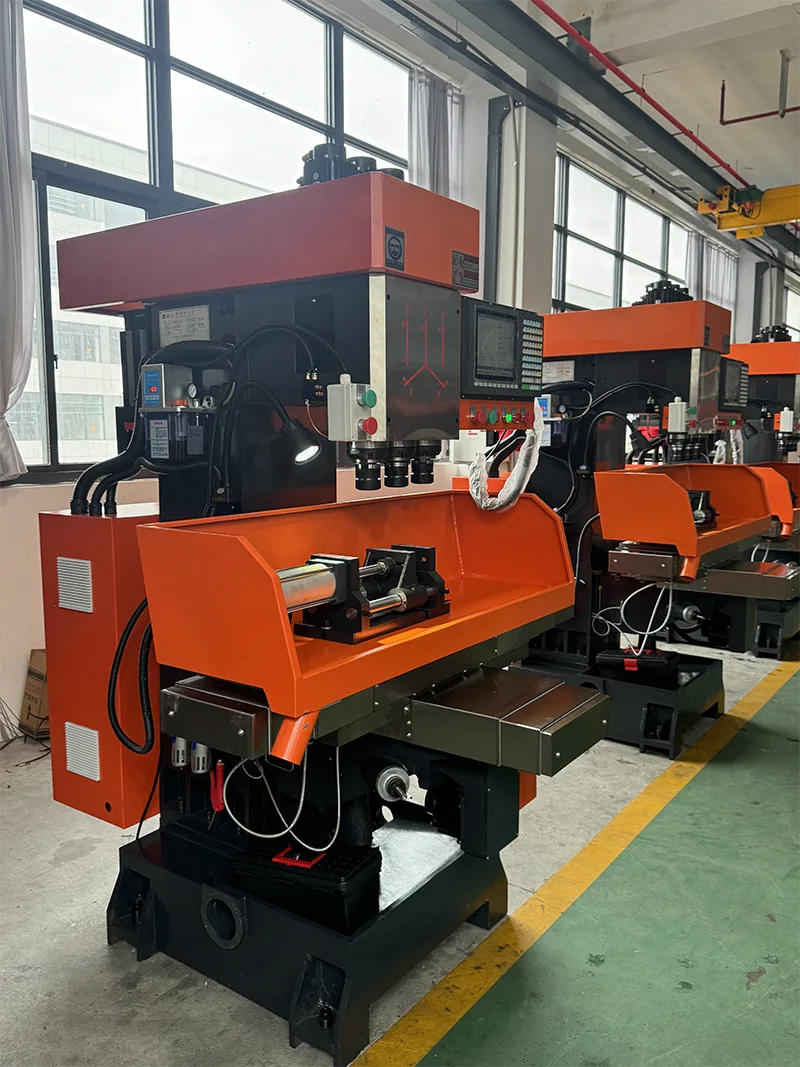
Pagrindinės savybės
Vertikalus CNC trijų ašių ZSK-4150X4 turi šias savybes.
· Daugelio detalių apdirbimas, gręžimas ir presavimas bei sriegimas baigiami vienu metu, labai efektyviai.
· Fiuzeliažas kompaktiškas ir standus.
· Pagrindinis velenas pagamintas iš aukštos kokybės legiruoto plieno, jis grūdintas ir termiškai apdorotas, preciziškai šlifuotas. Jis pasižymi dideliu atsparumu dilimui.
· Slydimo paviršius gesinamas viršgarsiniu dažniu. Jame yra tepimo įtaisas, užtikrinantis slydimo paviršiaus tarnavimo laiką.
· Kairysis ir dešinysis darbo stalo judesys apima paleidimo įrenginį ir buferio padėties nustatymo įrenginį, kuris turi mažą vibraciją ir greitą judėjimą.
· Peilio rankena pritaikyta traukimo strypo tipui, todėl nėra lengva nukristi. Jis turi aukštą saugumą.
Techninės specifikacijos
Šie techniniai parametrai taikomi vertikaliam CNC trijų ašių ZSK-4150X4.
|
Nr. |
Parametras |
Specifikacija |
|
1 |
X ašies judėjimas |
400 mm |
|
2 |
Y ašies judėjimas |
250 mm |
|
3 |
Z ašies judėjimas |
320 mm |
|
4 |
Z1 ašies eiga |
120 mm |
|
5 |
Z2 ašies eiga |
120 mm |
|
6 |
Z1/Z2/Z3 ašių atstumas tarp veleno |
120 mm |
|
7 |
X ašies greičiausias judėjimo greitis |
30 m/min |
|
8 |
Atstumas nuo veleno galo iki darbo stalo |
160/480 mm |
|
9 |
Kėlimo platforma maksimalus judėjimo atstumas |
290 mm |
|
10 |
Atstumas nuo veleno ašies iki pagrindo kreipiamojo paviršiaus |
270 mm |
|
11 |
Veleno kūgis |
MT4 |
|
12 |
Maksimalus įrankio skersmuo |
50 Ф |
|
13 |
Maksimalus įrankio ilgis |
100 mm |
|
14 |
Maksimalus skylės skersmuo (varis, 4 kraštai, 0,16 mm/r) |
50 Ф |
|
15 |
Maksimalus sriegimo skersmuo (varis) |
50 Ф |
|
16 |
Z1 ašies greitis (gręžimas ir sriegimas) |
619–1420 aps./min. (servo) |
|
17 |
Z2 ašies greitis (gręžimas ir sriegimas) |
619–1420 aps./min. (servo) |
|
18 |
Veleno servo variklio galia |
5,5 kW (380 V) |
|
19 |
Darbinio paviršiaus dydis |
400×230 mm |
|
20 |
T formos lizdo dydis |
3-14×54 |
|
21 |
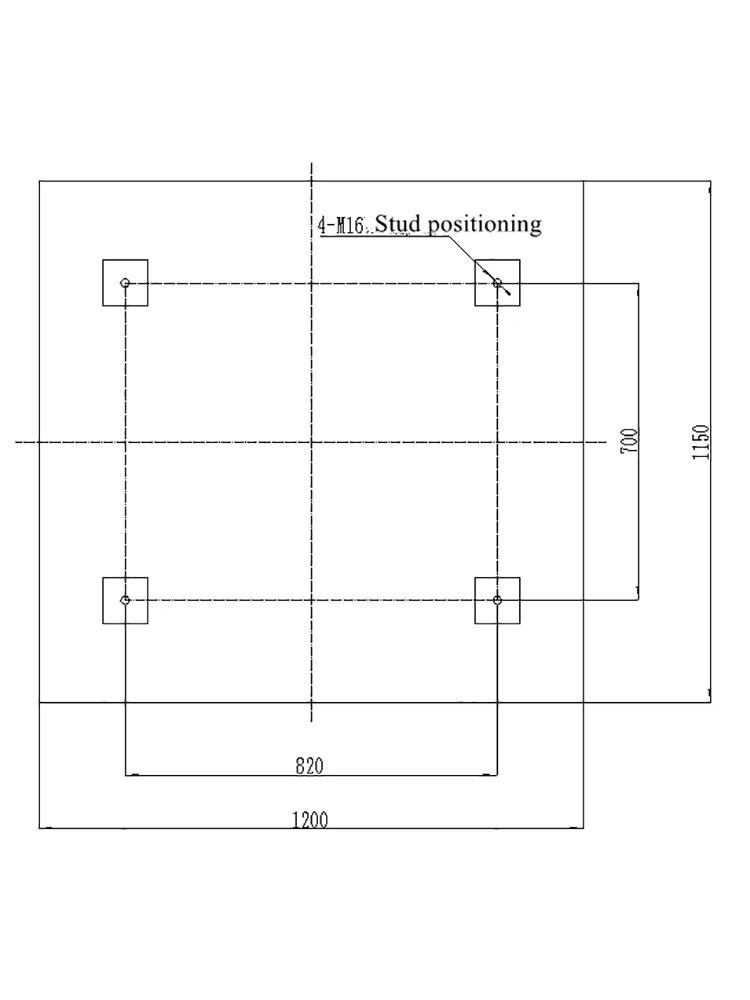
Mašinos matmenys (L × P × A) |
1850×1650×2270 mm |
|
22 |
Grynasis svoris |
2500 kg |
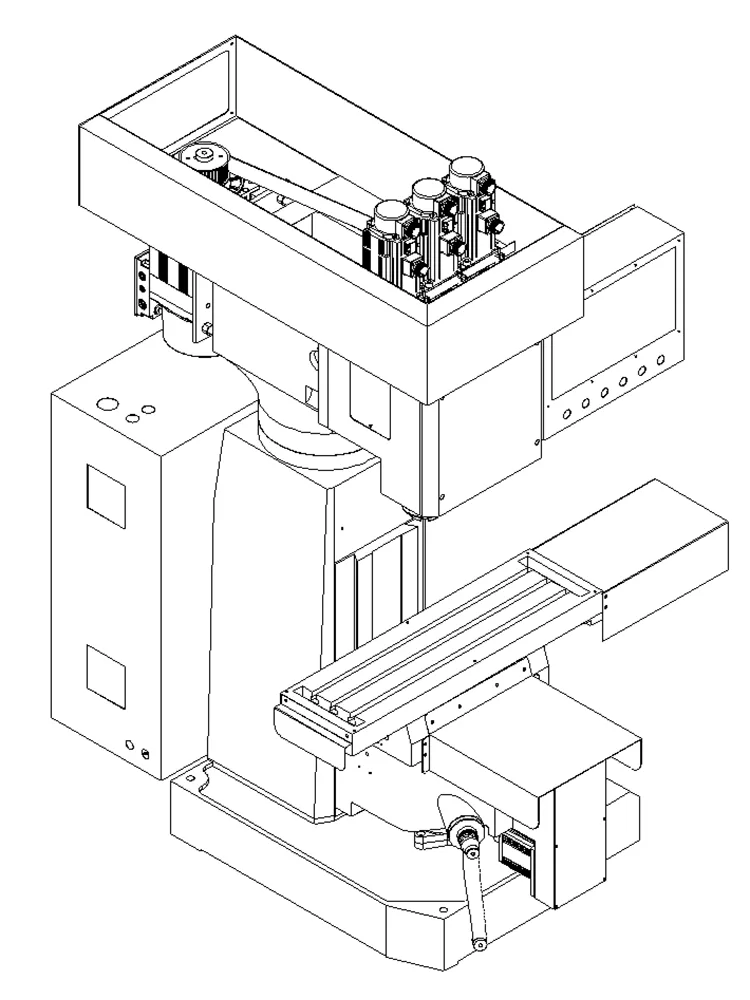
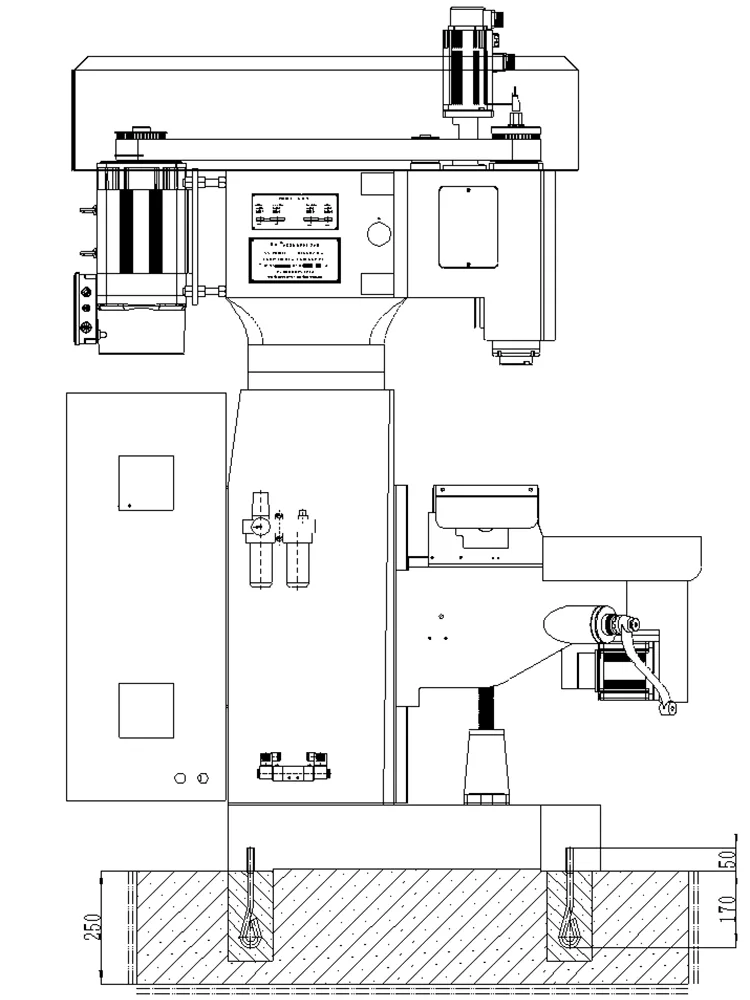
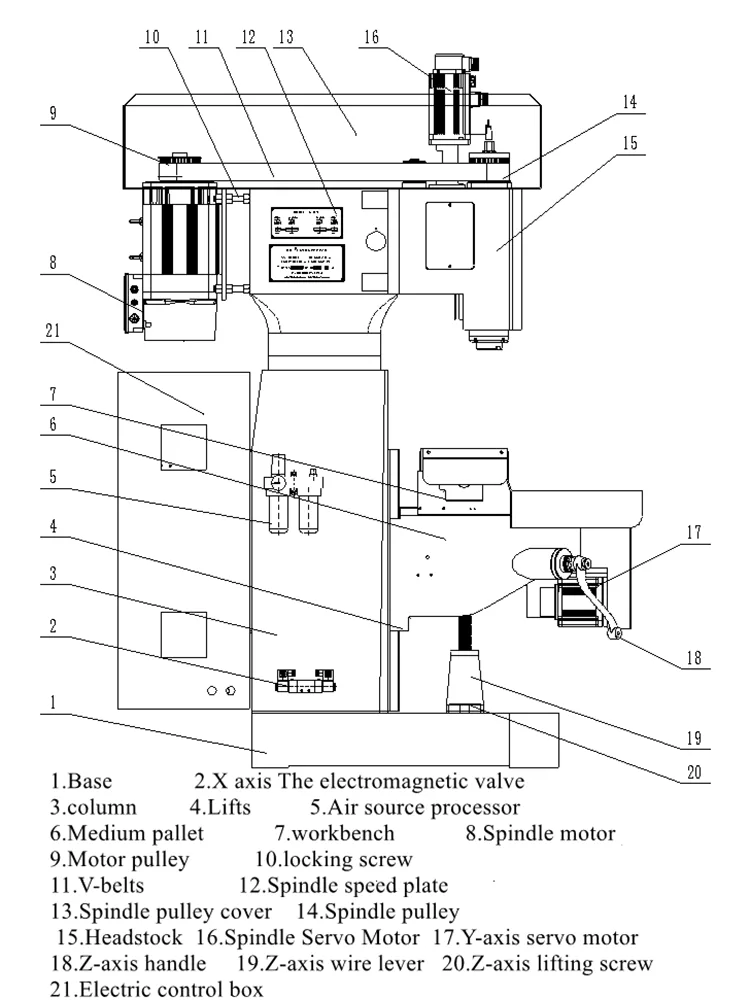
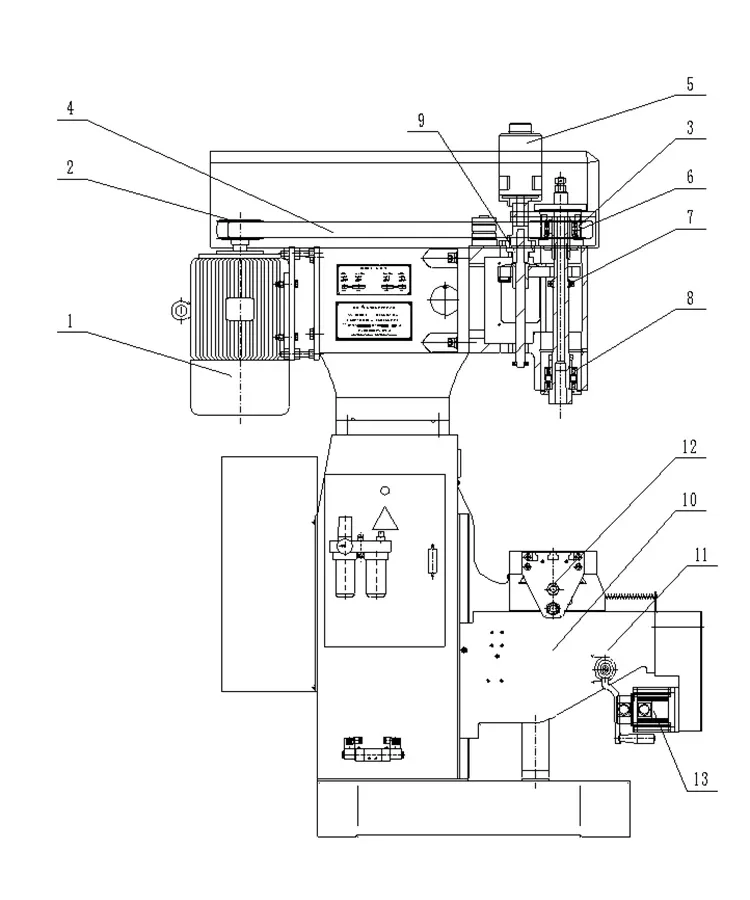
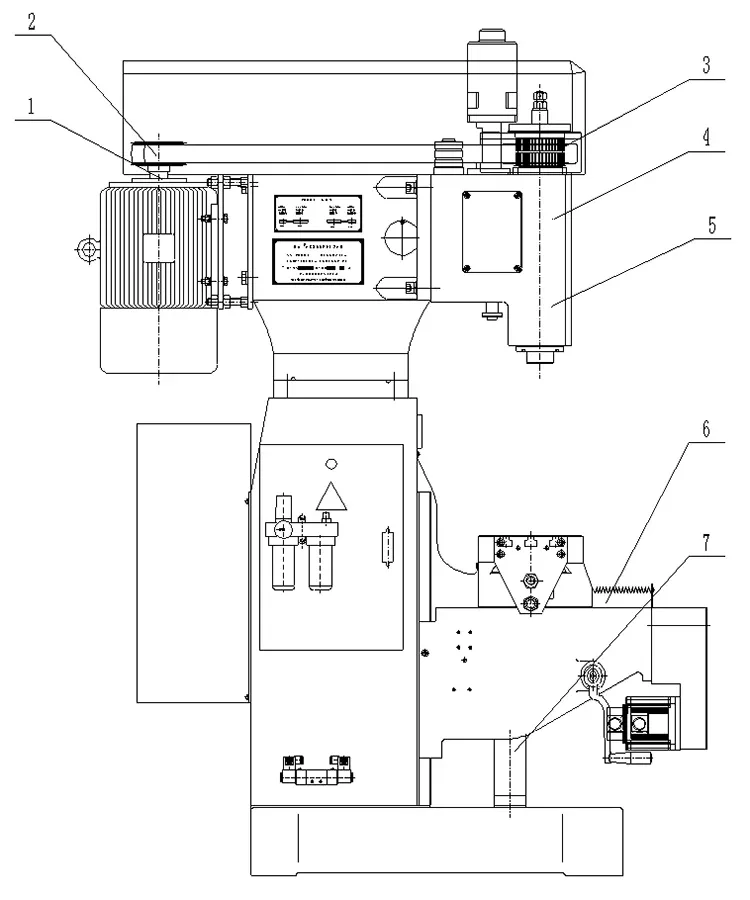
Staklių mechanizmas ir našumas
Vertikalios CNC trijų ašių ZSK-4150X4 konstrukcija atitinka frezavimo staklių ir atraminio paleidimo įrenginio konstrukcines charakteristikas, kurios turi aukšto apdorojimo efektyvumo, stabilaus tikslumo ir paprastų veikimo procedūrų pranašumus. PLC naudojimas loginio valdymo apdorojimui gali veiksmingai išvengti lanko trumpojo jungimo, kurį sukelia variklio įjungimas į priekį ir atgal. Tuo pačiu metu solenoidiniam vožtuvui valdyti naudojamas impulsų paleidimo metodas, kad būtų išvengta reiškinio, kad solenoidinio vožtuvo ritė ilgą laiką įjungiama, todėl ritė perdega.
· Struktūra: paprastas apdirbimo centras. Programos valdymui naudojama Taiwan Yitu valdymo sistema su aptikimo funkcija, kad būtų išvengta čiaupo ar įrankio pažeidimo dėl solenoidinio vožtuvo ar alyvos cilindro gedimo. Žmogui ir mašinai draugiškas dialogas, kad būtų lengva valdyti.
· Tinka didelių ir vidutinių dalių dalių apdorojimui. Vienkartinis suspaudimas. Didelis efektyvumas ir geras tikslumas.
· Įsriegimo mechanizmui nereikia keisti sraigtinės pavaros. Žingsnis yra standartinis. Pekino supersinchroninis pagrindinis servovariklis su savo dažnio keitimu pagerina sriegio paviršiaus šiurkštumą ir užtikrina tikslumą.
· Nepriklausomi galios galvučių komponentų tyrimai ir plėtra. Tikslus šlifavimas. Geras atsparumas dilimui ir ilgas tarnavimo laikas.
· Hust CNC sistema gali nustatyti padavimo greitį pagal poreikius. Po ilgo naudojimo, švino varžtas susidėvi, sistema turi įrankio kompensavimo funkciją.
· Kiekvienas motorizuotas slydimas paviršius turi centralizuotą automatinį tepimo įtaisą, užtikrinantį staklių tarnavimo laiką.
· Stumdomo stalo judėjimas, varomas servovarikliu. Skaitmeniniu būdu galima nustatyti kelias koordinates. Aukštas padėties nustatymo tikslumas. Žema vibracija. Greitas atsakymas.
· Apdorojimo metu ruošinio būsena rodoma jutikliniame ekrane. Signalizacija apie gedimus.
· Visiškai uždara apsauga užtikrina asmens saugumą ir pagerina apdorojimo aplinką.
Elektros sistema
Vertikalusis CNC trijų ašių ZSK-4150X4 naudoja šiuos elektrinius komponentus.
· Solenoidinis vožtuvas: Taiwan AirTAC. Geras stabilumas. Oro slėgis negali būti mažesnis nei 0,5 MPa.
· Kintamosios srovės kontaktorius: Korėjos LS. Geras stabilumas.
· Relė: „Omron“. Geras stabilumas.
Perdavimo sistema
Vertikalusis CNC trijų ašių ZSK-4150X4 naudoja šiuos perdavimo komponentus.
|
Nr. |
Komponentas |
Specifikacija/parametras |
Kiekis |
|
1 |
Veleno variklis |
380V 50HZ 3,7KW/4P |
1 |
|
2 |
Variklio skriemulys |
|
2 |
|
3 |
Paskirstymo diržas |
8 mln |
2 |
|
4 |
Suklio M pakopinis skriemulys |
8 mln |
2 |
|
5 |
Servo variklis |
|
1 |
|
6 |
Gilių griovelių rutuliniai guoliai |
61912-2RS |
6 |
|
7 |
Gilių griovelių rutuliniai guoliai |
6008-2RS |
3 |
|
8 |
Kūginiai ritininiai guoliai |
7209 |
6 |
|
9 |
Flanšinis guolis |
FL760204 |
4 |
|
10 |
Veleno kėlimo pavara |
M = 2,5 Z = 15 |
2 |
|
11 |
Kėlimo įranga |
M = 2 Z = 36; M = 2, Z = 18 |
Kiekvienas 1 |
|
12 |
Kėlimo varžtas |
T28×6-kairė |
1 |
|
13 |
Y ašies servo variklis |
|
1 |
Tepimo sistema
Suklio įvorė ir kreipiamojo bėgio paviršius yra sutepti rankiniu tepimo siurbliu, todėl darbas tampa lengvesnis ir visapusiškesnis, užtikrinantis tepimo paviršiaus tarnavimo laiką.
|
Nr. |
Komponentas |
Tepimo alyva |
Tepimo ciklas |
|
1 |
Variklio guolis |
ZL-2 ličio bazė |
Žr. variklio tepimo taisykles |
|
2 |
Variklio laikiklis |
ZL-2 ličio bazė |
1 kartas/mėn |
|
3 |
Spline velenas |
ZL-2 ličio bazė |
1 kartą per savaitę |
|
4 |
Verpstės rankovė |
30# mašinų alyva |
2 kartai / komanda |
|
5 |
Guolis |
ZL-2 ličio bazė |
1 kartą per metus |
|
6 |
Bėgio paviršius |
30# mašinų alyva |
2 kartai / komanda |
|
7 |
Kryžminis padavimo ir kėlimo mechanizmas |
ZL-2 Ličio pagrindu |
1 kartą per savaitę |
Eksploatavimo ir apdorojimo atsargumo priemonės
Šios atsargumo priemonės pateiktos vertikaliojo CNC trijų ašių ZSK-4150X4 naudojimo vadove.
· Prieš pradėdami dirbti, perskaitykite naudojimo vadovą ir pridedamus dokumentus.
· Maitinimas: trifazis keturių laidų, 7KW galios, izoliuoto laido skerspjūvis ne mažesnis 4mm² (varis).
· Nemontuokite šalia šilumos šaltinio, aukštos temperatūros ar dulkėtų vietų.
· Prieš pirmą naudojimą po išpakavimo įpilkite alyvos ant alyvos žymėjimo linijos.
· Aušinimo siurblys negali veikti be skysčio.
· Nenaudokite maitinimo dėžutės su elektriniais suvirinimo aparatais arba aukšto/vidutinio dažnio įranga.
· Įžeminimo laidas turi būti prijungtas prie standartinio. Skerspjūvis ne mažesnis kaip 2,5 mm².
· Įjungę maitinimą, prieš bandomąjį paleidimą naudokite bandomąjį rašiklį, kad patikrintumėte, ar aparatas nėra įelektrintas.
· Paleiskite alyvos siurblio variklį pagal instrukciją. Stebėkite, ar alyvos siurblys yra apverstas.
· Sureguliuoti ir fiksuoti artumo jungikliai. Leidžiami nedideli koregavimai. Dėl esminių pakeitimų kreipkitės į garantinį aptarnavimą.
· Inverterio parametrai nustatyti prieš gamyklą. Vartotojui neleidžiama nustatyti atskirai.
· Nespauskite "rankinio" mygtuko greitai ir dažnai, kad išvengtumėte keitiklio aliarmo.
· Keisdami įrankį arba reguliuodami pavaros diržą, išjunkite išorinį maitinimo šaltinį.
· Geltonai žalias įžeminimo gnybtas turi būti įžemintas. Nejunkite fazinės linijos prie neutralios gnybto (N).
· Nesirinkite perkrovos režimo. Naudokite tinkamus įrankius, pjovimo kiekį, padavimo greitį.
· Užrakinimo jungiklis ant elektros valdymo dėžutės. Atliekant techninės priežiūros patikrą, išjunkite maitinimą ir užrakinkite.
Dažnai užduodami klausimai
Koks yra šios mašinos veleno kūgis?
Vertikalaus CNC trijų ašių ZSK-4150X4 veleno kūgis yra MT4.
Koks yra didžiausias skylės skersmuo, kurį galima apdirbti?
Didžiausias skylės skersmuo yra Ф50 mm, kai apdorojamos varinės dalys su 4 pjovimo briaunomis ir pastūma per apsisukimą 0,16 mm/r.
Koks didžiausias sriegimo skersmuo?
Didžiausias sriegio skersmuo yra Ф50 mm, apdirbant varines dalis. Kokie yra X, Y ir Z ašių eiga? X ašies eiga yra 400 mm, Y ašies eiga yra 250 mm, o Z ašies eiga yra 320 mm.
Koks yra veleno sūkių diapazonas?
Z1 ir Z2 ašių suklio sūkių diapazonas yra nuo 619 iki 1420 aps./min. su servo valdymu.
Kokia yra veleno variklio galia ir bendras mašinos svoris?
Suklio servo variklio galia yra 5,5 kW esant 380 V, o mašinos grynasis svoris yra 2500 kg.
Kokią valdymo sistemą naudoja ši mašina?
Įrenginys naudoja Taiwan Yitu valdymo sistemą su žmogui ir mašinai draugišku dialogu, kad būtų lengva valdyti.
Hot Tags: Vertikali CNC trijų ašių, Kinija, tiekėjai, gamintojai, gamykla, kaina, kokybė, kaina
Susijusi kategorija
Automatinė gręžimo sriegimo mašina
CNC gręžimo sriegimo mašina
CNC bokštelio mašina
Rankinė gręžimo sriegimo mašina
Specialios paskirties mašina
Siųsti užklausą
Nedvejodami pateikite savo užklausą žemiau esančioje formoje. Mes jums atsakysime per 24 valandas.